|
Zanglamas po'latdan yasalgan quvurli g'altak orqali boshqariladito'rtta ketma-ket ushlab turish nuqtasi: (1) har qanday payvand choki amalga oshirishdan oldin o'rnatish tekshiruvi, (2) nazorat qilinadigan tozalash gazi bilan malakali usulda payvandlash, (3) buzilmaydigan tekshirish (100% vizual va xavfga asoslangan PT, RT yoki UT) va (4) gidrostatik sinov1,5 × dizayn bosimi(stress nisbati uchun tuzatilgan) uchun ushlab turilgankamida 10 daqiqaASME B31.3 bo'yicha.
Bitta darvoza etarli emas. O'rnatishni nazorat qilish ko'pgina nuqsonlarning paydo bo'lishiga yo'l qo'ymaydi, payvandlash nazorati payvand sifatini aniqlaydi, NDT payvand choki ichidagi kamchiliklarni topadi va gidrotest tayyor g'altakning oqmasligini isbotlaydi. Gidrotestning o'zi payvandlash sifatini ko'rsatolmaydi va faqat NDT to'g'ri material ishlatilganligini ko'rsatolmaydi. |

Zanglamas po'latdan yasalgan quvur g'altakning QC rejasi nimani o'z ichiga oladi?
To'liq rejada belgilangan tartibda to'rtta eshik mavjud: o'rnatish, payvandlash, NDT va gidrotest. Har bir eshik keyingisi boshlanishidan oldin imzolanishi kerak, chunki ilgari topilgan nuqsonni tuzatish keyinchalik topilgan bir xil nuqsondan ko'ra arzonroqdir.
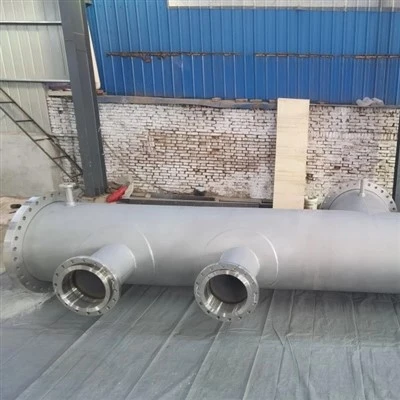
A quvur g'altakquvur liniyasining oldindan tayyorlangan qismidir: to'g'ri quvur, tirsaklar, teelar, gardishlar va shoxlar do'konda bir-biriga payvandlanadi va saytga jo'natiladi. Buni LEGO yordamida qurish va keyin qismlarni yopishtirish kabi o'ylab ko'ring. Agar bo'lak noto'g'ri bo'lsa yoki elim qo'llanguncha bo'laklar qatorga qo'yilmagan bo'lsa, keyinroq tekshirish buni to'liq tuzatib bo'lmaydi. Shuning uchun sifat nazorati ushlab turish punktlari ketma-ketligi sifatida tartibga solinadi, bu erda inspektor uni qo'yib yubormaguncha ish to'xtaydi.
Jadval to'rtta darvozani yonma-yon taqqoslaydi. ASME B31.3 bo'yicha qurilgan texnologik quvurlar ishlab chiqarish (V bob), tekshirish (VI bob) va sinovni (VI bob, ¶345) o'z ichiga oladi va payvandchilar va protseduralar ASME IX bo'limiga muvofiq malakaga ega.
|
Darvoza |
Savol javob beradi |
U nimani ushlaydi |
Oddiy usullar |
Boshqaruv hujjatlari |
|
1. Fit-up |
Qismlar to'g'ri material, tekislangan va tozami? |
Noto'g'ri nav, noto'g'ri hizalama, noto'g'ri bo'shliq yoki burchak, ifloslanish |
PMI, MTR tekshiruvi, bo'shliq va yuqori past o'lchovlar, ingl |
Chizma, WPS, B31.3 ¶328.4, PFI ES-3 |
|
2. Payvandlash |
Bog'lanish malakali payvandchi tomonidan malakali protsedura yordamida amalga oshiriladimi? |
Birlashmaning etishmasligi, ildiz oksidlanishi, sensibilizatsiya, porozlik |
Argon tozalash, o'tish oralig'ini boshqarish, tozalash O₂ monitoringi bilan GTAW ildizi |
ASME IX (WPS/PQR/WPQ), B31.3 V bob |
|
3. NDT |
Payvand choki rad etilishi mumkin bo'lgan kamchiliklardan xolimi? |
Yoriqlar, termoyadroviy etishmasligi, to'liq penetrasyon, porozlik |
100% VT, PT, namunali RT yoki UT |
B31.3 ¶341 va 341.3.2-jadval, ASME V |
|
4. Gidrotest |
Tayyor quvurlar bosimni oqmasdan ushlab turadimi? |
Devordan oqish, gardish va qistirmalarning oqishi |
1,5 × dizayn bosimidan kattaroq yoki unga teng bo'lgan suv, o'lchov yozuvlari |
B31.3 ¶345 |
Manba: ASME B31.3 Process Quvurlari (ASME tomonidan umumlashtirilgan va ushbu maqolaning oxirida keltirilgan manbalar bo'yicha bo'lim tuzilishi); EETA sintezi.
Payvandlash boshlanishidan oldin qanday o'rnatish tekshiruvlaridan o'tishi kerak?
Birinchi ildiz o'tishidan oldin materialning o'ziga xosligini, egilishni, ildiz bo'shlig'ini, ichki noto'g'ri joylashishni, payvand choki sifatini va tozaligini tekshiring. ASME B31.3 bu raqamlarning ko'pchiligini payvandlash tartibiga (WPS) va muhandislik dizayniga yuboradi, shuning uchun chegaralarni faqat Kodeks emas, balki loyiha spetsifikatsiyasi belgilaydi.
Fit-up muammoni topish uchun eng arzon joy. Noto'g'ri joylashish ("yuqori-past" deb ataladi) payvandchini turli balandliklarda joylashgan ikkita devorni birlashtirishga majbur qiladi, shuning uchun termoyadroviy etishmasligi boshlanadi. Noto'g'ri material bundan ham battar: u vizual tekshiruvlar, rentgenografiya va gidrotestlar uchun ko'rinmaydi va faqat material sinovi hisobotiga (MTR) qarshi ijobiy material identifikatsiyasi (PMI) uni topadi.
|
O'rnatish elementi |
Oddiy nazorat |
Eslatmalar |
|
Moddiy identifikatsiya |
Quvurlar, armatura va gardishlar bo'yicha PMI; MTRlarga mos keladigan issiqlik raqamlari (EN 10204 3.1) |
Noto'g'ri bahoni ushlay oladigan yagona eshik (masalan, 304L 316L sifatida taqdim etiladi) |
|
Nishab va ildiz yuzi |
WPS uchun; ASME B16.25 payvand choki odatda 37,5 ± 2,5 daraja burchak ostida, ildiz yuzi 1,6 mm. |
GTAW o'rnatish toleranslari uchun quvur uchini tayyorlash bo'yicha EETA maqolasiga qarang |
|
Ildiz ochilishi (bo'shliq) |
WPS tomonidan o'rnatiladi; taxminan 1,5-3 mm GTAW uchun odatiy do'kon amaliyotidir |
Kod qiymati emas, balki do'kon amaliyoti; bo'shliq yopilishga intiladi, chunki ildiz choki qisqaradi |
|
Ichki tartibsizlik |
1,6 mm (1/16 dyuym) - NPS 24 gacha bo'lgan quvur uchun keng qo'llaniladigan chegara; NPS 26 uchun ko'rsatilgan 3,2 mm gacha va ruxsat etilgan joylarda kattaroq |
B31.3 ¶328.4.3 WPS va muhandislik dizayniga mos keladi; ASME B31.1 1/16 dyuymni aniq ko'rsatadi |
|
Chok payvandlari |
Malakali payvandchi tomonidan tayyorlangan, ildiz bilan bir xil plomba va tozalash; uchlari tukli; yoriqlar olib tashlandi |
Tacks oxirgi payvandning bir qismiga aylanadi va bir xil sifatga javob berishi kerak |
|
Tozalik |
Qo'shimchalar yaqinidagi yog ', yog' va oksidni olib tashlang; faqat zanglamaydigan cho'tkalar va silliqlash disklari |
Uglerodli po'latdan ifloslanish keyinchalik zanglamaydigan po'latda zang dog'lari sifatida namoyon bo'ladi |
|
G'altakning o'lchamlari |
Taxminan ± 1,6 mm ichida gardish aylanishi; biriktirma joyi taxminan 3 mm |
Odatda PFI uslubidagi ishlab chiqarish toleranslari; chizmaga qarshi tasdiqlang |
Halol nuance:Kodeks bir nechta qattiq moslashtirilgan raqamlarni beradi. 1,6 mm noto'g'ri chiziq chegarasi qabul qilingan konventsiyadir, chunki payvandchilar odatda B31.3 ko'rsatgani uchun emas, balki protsedura malakasida ushbu darajada yaxshi sintezni namoyish qilishlari mumkin. Agar loyiha spetsifikatsiyasi qattiqroq chegara o'rnatsa (masalan, kamroq mos kelmaslikka toqat qiladigan orbital payvandlash uchun), qattiqroq chegara boshqariladi.
Qaysi payvandlash usuli zanglamaydigan g'altaklar uchun eng yaxshisidir: qo'lda GTAW, GTAW plus FCAW yoki Orbital GTAW?
Deyarli har bir zanglamaydigan g'altakning ildiz o'tishi uchun argonni orqaga tozalash bilan GTAW (TIG) dan foydalaning. Devor qalinligi va takrorlanuvchanlik ehtiyojlari bo'yicha to'ldirish usulini tanlang: yupqa devorlar va yuqori tozalik uchun to'liq GTAW, qalin devorlar uchun FCAW yoki SMAW plombali GTAW ildizi va takroriy bo'g'inlar uchun orbital GTAW. Har bir holatda malakali WPS boshqaradi.

|
Payvandlash yo'nalishi |
Kuchli tomonlar |
Cheklovlar |
Eng mos keladi |
|
Qo'lda GTAW, barcha o'tadi |
Eng toza payvand, eng yaxshi ildiz nazorati, eng kam qo'shilish xavfi |
Eng sekin cho'kma; ko'p jihatdan payvandchi mahoratiga bog'liq |
Yupqa va o'rta devorlar, kichik teshikli, yuqori toza yoki nikel qotishma g'altaklari |
|
GTAW ildizi + FCAW yoki SMAW to'ldirish va qopqoq |
Qalin devorlarni tezroq to'ldirish; katta teshikda yaxshi iqtisod |
O'tishlar orasidagi shlaklarni olib tashlash; ko'proq qo'shilish xavfi; oksidi va rangi o'zgarishi tozalash sifati va sirt tayyorlashga bog'liq |
Qalin devorli, katta diametrli texnologik g'altaklar |
|
Orbital GTAW |
Takroriy, parametrlar bo'yicha qayd qilingan payvand choklari; payvandchining o'zgaruvchanligini kamaytiradi |
Qattiq o'rnatish va konsentriklik, uskunaning narxi va bo'g'in atrofida kirishga muhtoj |
Ko'p bir xil bo'g'inlar; sanitariya va yuqori tozalik tizimlari |
Ushbu eshikda tekshirish uchun payvandlash boshqaruvlari
- Malaka:PQR tomonidan qo'llab-quvvatlanadigan WPS va jarayon, materiallar guruhi va pozitsiyasi uchun malakali (WPQ) payvandchilar, barchasi ASME IX bo'limiga muvofiq.
- To'ldiruvchi moslik:304L uchun ER308L, 316L uchun ER316L va 2205 uchun WPS tomonidan belgilangan dupleks mos keladigan plomba. Payvand choki xaritasida toʻldiruvchi lot raqamlarini tekshiring.
- Issiqlik kiritish va o'tish oralig'i harorati:cheklovlar WPS dan keladi. Sensitizatsiya va buzilishni cheklash uchun odatda ostenitik sinflar uchun maksimal taxminan 150 daraja (300 daraja F) belgilanadi. Mexanizm uchun EETA ning 304L sensibilizatsiya maqolasiga qarang.
- Toza ish odatlari:faqat zanglamaydigan cho'tkalar, bo'g'indan tashqarida yoy zarbalari va sirtga tegib turgan uglerodli po'latdan yasalgan asboblar.
- Tozalashni nazorat qilish:kuzatilgan kislorod darajasi, keyingi bo'limda yoritilgan.
Argonni orqa tozalashda kislorod qanchalik past bo'lishi kerak?
Payvandlangan korroziyaga chidamliligi uchun tozalash gazida 50 ppm yoki undan kam kislorodni maqsad qilib qo'ying, bu esa ildizni och somon yoki engilroq rangda saqlaydi. Yuqori darajalar ba'zan egasining spetsifikatsiyasi bilan ruxsat etiladi, ammo kislorod ko'tarilishi bilan korroziyaga qarshilik pasayadi, shuning uchun loyiha spetsifikatsiyasi va tozalash analizatori raqamni o'rnatishi va isbotlashi kerak.
Zanglamaydigan po'latdan issiq bo'lganda va kislorod bilan uchrashganda, u himoya qilmaydigan va korroziyaning boshlang'ich nuqtasi bo'lgan rangli oksidli qatlamni ("issiqlik rangi") o'sadi. Quvurning ichki qismidan surilgan argon kislorodni payvandning orqa qismidan uzoqroq tutadi. Kislorod qancha kam bo'lsa, rang shunchalik engilroq va korroziyaga chidamliligi shunchalik yaxshi bo'ladi.
|
Tozalash gazidagi kislorod |
Tadqiqotlar nima haqida xabar beradi |
Manba |
|
≈210 000 ppm (oddiy havo) |
Payvandlash ildizida qalin oksidli plyonka hosil bo'ladi |
Maroufkhani va boshqalar, MDPI 2025 |
|
5,000 ppm |
316L ko'p o'tkazgichli choklarning korroziyaga chidamliligi sezilarli darajada kamayadi |
Maroufkhani va boshqalar, MDPI 2025 (oldingi ishlarga asoslanib) |
|
500 ppm |
Oldingi tadqiqotlarda yaxshi ko'p o'tish natijalarini berish haqida xabar berilgan; bosimli quvurlarni payvandlash uchun sinov darajasi sifatida ishlatiladi |
MDPI 2025; CWB guruhini o'rganish |
|
50 ppm dan kam yoki unga teng |
AWS D18.1 da maksimal ruxsat etilgan payvandlangan daraja (3-daraja) och-somon rangidan oshmaydigan ildiz |
Oziq-ovqat mahsulotlarini qayta ishlash (AU) texnik maqolasi |
|
10–50 ppm |
AWS D18.1 va D18.2 qabuliga mos keladigan 304 quvuridagi rang o'zgarishi |
Revista DYNA, 2019 |
Manba: Marufxoniy va boshqalar, J. Manuf. Mater. Jarayon. 9(11):377 (MDPI, 2025); Revista DYNA 86(208), 2019; Oziq-ovqat mahsulotlarini qayta ishlash (Avstraliya), "Purge payvandlash zanglamaydigan po'lat"; CWB guruhi, tozalash sifatining zanglamaydigan choklarga ta'siri.
Halol nuance:AWS D18.2, ko'plab egalarining texnik tavsiflari keltirgan issiqlik rangidagi ranglar qo'llanmasi gigienik trubka uchun yozilgan. CWB guruhining bosimli quvurlar choklarini (GMAW yoki GTAW ildizi, FCAW to'ldirish) o'rganish shuni ko'rsatdiki, bir xil tozalash sifati D18.2 yo'riqnomasida ko'rsatilganidan kattaroq bo'lgan va payvandlangan metall qo'shimchalar kislorod ko'tarilishi bilan ko'tarilgan. Sanoat spollari uchun gigienik jadval o'zgarishsiz qo'llaniladi deb o'ylamasdan, spetsifikatsiyada qabul qilish darajasini belgilang.
Tozalashni ushlab turingpayvand choki taxminan 250 darajadan past sovib ketguncha, chunki oksidlanish metall issiq bo'lganda sodir bo'ladi.
Tasdiqlang, taxmin qilmang:chiqish teshigida kislorod analizatoridan foydalaning. Biri bo'lmasa, umumiy qoida - payvandlashdan oldin to'g'onlangan hajmdan kamida o'n barobar ko'p oqimdir.
Qolgan rangni olib tashlang:ASTM A380 va A967 ga tuzlash yoki passivatsiya qilish, spetsifikatsiya talab qiladigan sirtni tiklaydi.
Zanglamaydigan po'latdan yasalgan payvand choklarida qaysi NDT usulidan foydalanish kerak?
Har bir payvand chokida 100% vizual tekshiruvdan foydalaning, sirt-kritik bo'g'inlarga suyuqlik penetrantini qo'shing va ASME B31.3 talab qiladigan hajmli namuna uchun RT yoki UT dan foydalaning (Oddiy suyuqlik xizmati uchun kamida 5% tasodifiy). 304L yoki 316L uchun magnit zarrachalar sinovini belgilamang, chunki bu sinflar magnit bo'lmagan.

|
Usul |
Nima topadi |
Zanglamaydigan po'latdan yasalgan cheklovlar |
Standart |
|
Vizual (VT) |
Yuzaki nuqsonlar: pastki kesilgan, ortiqcha mustahkamlash, ildiz bo'shlig'i, yoy urishi, chayqalish, issiqlik rangi |
Faqat sirt; ildizning ichki qismiga boroskop yoki kirish kerak |
ASME V Art. 9; B31.3 ¶344.2 |
|
Suyuq penetran (PT) |
Sirtni buzadigan yoriqlar, porozlik, termoyadroviy nuqsonlar yuzaga ochiladi |
Faqat sirt; kam galogenli, past oltingugurtli penetratsion materiallardan foydalaning va keyin yaxshilab tozalang |
ASME V Art. 6; ASTM E165 |
|
Magnit zarracha (MT) |
Ostenitik navlarga taalluqli emas |
Ostenitik zanglamaydigan po'lat magnit bo'lmagan |
n/a |
|
Rentgenografiya (RT) |
Volumetrik nuqsonlar: porozlik, cüruf, termoyadroviy etishmasligi, to'liq penetrasyon |
Yomon yo'naltirilgan bo'lsa, qattiq planar yoriqlar o'tkazib yuborilishi mumkin; radiatsiya nazoratini talab qiladi |
ASME V Art. 2; B31.3 ¶344.5 |
|
Ultrasonik (UT / PAUT) |
Volumetrik va planar kamchiliklar, radiatsiya xavfi yo'q va PAUT uchun raqamli yozuvlar |
Dag'al ostenitik payvand choki tovushni sochadi; malakali protsedura va kalibrlash bloklari kerak |
ASME V Art. 4; B31.3 ¶344.6 |
Manba: ASME B31.3 ¶344; ASME V bo'limi maqolalari; payvandlash-sanoat amaliyoti. Penetrantlar uchun halogen va oltingugurt nazorati ostenitik materiallarga nisbatan ASME V 6-moddasi amaliyotiga amal qiladi.
ASME B31.3 qancha imtihonni talab qiladi?
|
Suyuqlik xizmati |
Vizual tekshirish |
Volumetrik (RT yoki UT) tekshiruv |
|
Oddiy suyuqlik xizmati |
100% payvand choklari (2018 yilgi nashr buni tasodifiy 5% dan oshirdi) |
Tasodifiy tanlab olingan aylana payvand chokining kamida 5% |
|
M toifasi (toksik) |
100% payvand choklari |
Yuqori daraja: ¶M341.4.1 bo'yicha, payvand va payvand choklari uchun kamida 20% tasodifiy |
|
Jiddiy tsiklik, yuqori bosim |
100% payvand choklari |
Yuqoriroq; ¶341.4.3 va IX bobga qarang |
Manba: ASME B31.3 ¶341.4.1; B31.3-2018 nashri o'zgarishlari uchun ASME mahsulot sahifasi; AWS Welding Forumda ¶M341.4.1 (187185-mavzu) muhokamasi. Xarid qilish buyurtmasida keltirilgan Code nashri bilan tekshiring.
Halol nuance:5% tasodifiy namuna - bu kafolat emas, balki nuqta tekshiruvi. Kodeksning o'zi shuni tan oladiki, tasodifiy va spot tekshiruv butun ishlab chiqarish davomida belgilangan sifat darajasini ta'minlamaydi. Shuning uchun muhim zanglamaydigan g'altakning xaridorlari ko'pincha xarid buyurtmasida 10% dan 100% gacha RT yoki UT ni belgilaydilar.
Qabul qilish mezonlari qanday ko'rinishga ega?
|
Nomukammallik |
Oddiy suyuqlik xizmatining payvand choki chegarasi (B31.3 341.3.2-jadval) |
|
Yoriqlar |
Qabul qilinmaydi |
|
Birlashmaning etishmasligi |
Ruxsat berilmagan |
|
To'liq bo'lmagan penetratsiya |
Cheklangan chuqurlik va kümülatif uzunlik; jadvalda payvand chokining har qanday 150 mm uzunligida 38 mm keltirilgan |
|
Pastki qism |
Chuqurligi 1 mm (1/32 dyuym) dan oshmasligi kerak va kerakli devor qalinligida kesilmasligi kerak |
|
Ildiz bo'shlig'i (so'ruvchi) |
Armaturani o'z ichiga olgan bo'g'inlarning umumiy qalinligi kamida tiner komponentining nominal devoriga teng bo'lishi kerak |
|
Tashqi mustahkamlash |
Balandlik chegarasi devor qalinligiga bog'liq: 1,6 mm dan 6 mm gacha devor, 6 dan 13 mm gacha bo'lgan devorlar uchun 3 mm, qalinroq devorlar uchun kattaroq ruxsatlar bilan |
Manba: ASME B31.3 341.3.2-jadval Muhandislik standartlari qo'llanmasi ISD 341-2, 2-ilovada (qabul qilish mezonlari va payvand choklarini mustahkamlash jadvali) va jadvalning AWS Welding Forum muhokamasida (155486, 66186 mavzulari) umumlashtirilgan. Amaldagi Kodeks nashrida raqamlarni tasdiqlang.
Gidrotest qanday amalga oshiriladi va u nimani isbotlaydi?
Toza, past xloridli suv bilan to'ldiring, barcha havoni chiqaring, bosimni kamida 1,5 × dizayn bosimiga ko'taring (stress nisbati ST/S bilan ko'paytiriladi), kamida 10 daqiqa ushlab turing, so'ngra har bir bo'g'inni tekshiring. Bu tayyor quvurlar sinov bosimida oqish o'tkazmasligini isbotlaydi. U NDT o'rnini bosa olmaydi.
|
Oqishni tekshirish usuli |
Sinov bosimi (ASME B31.3) |
O'rta |
Tutib turing |
Foydalanish va xavf |
|
Gidrostatik |
Kamida 1,5 × dizayn bosimi × (ST/S), bunda ST va S sinov va dizayn haroratida ruxsat etilgan stressdir. |
Suv (ostenitik navlar uchun past xlorid) |
Kamida 10 daqiqa, keyin odatda qochqinni tekshirish uchun dizayn bosimiga tushiriladi |
Standart usul; suv kam energiya saqlaydi, shuning uchun nosozliklar kamroq xavflidir |
|
Pnevmatik |
1,1 × dizayn bosimi |
Havo yoki inert gaz |
Kamida 10 min |
Faqat gidrotest amaliy bo'lmagan hollarda; egasining roziligi; relyef moslamasi talab qilinadi; to'plangan energiya muvaffaqiyatsizlikka olib keladi |
|
Muqobil oqish testi |
¶345.9 va egasining roziligi asosida |
Belgilanganidek |
Belgilanganidek |
Kamdan kam; gidrostatik yoki pnevmatik sinovdan o'tkazish mumkin bo'lmaganda qo'llaniladi |
Manba: ASME B31.3 ¶345 loyiha materiallari (Gidrostatik sinov va gidrotest bosim maqolalari), EPCLand (B31.3 bosim oqish testi) va Araner (bosim sinovi talablari) tomonidan umumlashtirilgan. Eski nashrlar va boshqa kodlar turli pnevmatik omillardan foydalanadi; nashrning kuchga kirganligini tasdiqlang.
Ishlagan misol (tasviriy):dizayn bosimi 10 bar (g) bo'lgan g'altak. Agar sinov haroratidagi ruxsat etilgan kuchlanish dizayn haroratidagi ruxsat etilgan kuchlanishga teng bo'lsa (nisbat 1,0), minimal gidrotest bosimi 15,0 bar (g) ni tashkil qiladi. Agar nisbat 1,2 ga teng bo'lsa, dizayn harorati sinov haroratidan ancha yuqori bo'lsa, minimal 18,0 bar (g) ga ko'tariladi. Sinov bosimi, shuningdek, flanes va klapanlar kabi sinov chegarasidagi har bir komponentning reytingida qolishi kerak.
Zanglamaydigan po'latdan yasalgan g'altaklar uchun gidrotest qadamlari
- Sinov paketini tayyorlang:izometrik, sinov chegarasi, hisoblangan sinov bosimi va kalibrlangan o'lchagichlar (odatda sinov bosimidan taxminan ikki baravar ko'p bo'lgan o'lchov diapazoni).
- Suvni tekshiring:loyiha chegarasida, odatda ostenitik zanglamaydigan po'lat uchun 50 ppm yoki undan kam bo'lgan xloridli ichimlik yoki demineralizatsiyalangan suvdan foydalaning va o'lchangan qiymatni yozib oling.
- To'ldirish va shamollatish:suv to'xtovsiz oqmaguncha yuqori nuqtali ventilyatorlarni oching, shunda havo tiqilib qolmaydi.
- Bosimni asta-sekin oshiringaniq qochqinlarni tekshirish uchun to'xtatib, sinov qiymatiga.
- Tutib turingsinov bosimida kamida 10 daqiqa (loyiha spetsifikatsiyalari ko'pincha 30 daqiqa yoki undan ko'proq vaqt talab qiladi), so'ngra barcha payvandlar, gardishlar va bo'g'inlarni tekshiring.
- Darhol quriting va quriting:yog'siz havo yoki azot bilan puflang. Pastki nuqtalarda, o'lik oyoqlarda va yoriqlardagi qoldiq suv keyinchalik chuqurlik va mikrobiologik ta'sir ko'rsatadigan korroziyaning asosiy sababidir.
- Yozib oling va belgilang:bosim, muddat, suv xlorid natijasi, o'lchagichni kalibrlash va inspektor guvohi bilan sinov sertifikatiga imzo cheking.
- Halol nuance:B31.3 sinovi quvurlar tizimiga tegishli. Do'konda gidrotest o'tkazish g'altaklar uchun odatiy holdir, ammo u keyinchalik dala choklari amalga oshirilsa, tugallangan tizimni sinab ko'rish zaruratini olib tashlamaydi. Xlorid ko'rsatkichi universal kod raqami emas, balki spetsifikatsiya chegarasidir: amaliyot talab qilinadigan loyihalarda taxminan 50 ppm dan 10 ppm gacha yoki undan pastroq ishlaydi.
Manba: Eng-Tips muhokamasidan xlorid va quritish amaliyoti (ip qid 415362), EPCLand gidrotest dala qo'llanmasi va gidrotestdan keyingi zanglamaydigan nosozliklar bo'yicha materiallarni payvandlash guruhi muhokamasi. Bular amaliyotchi manbalari; egasining texnik xususiyatlari ustunlik qiladi.
Qaysi darvoza qaysi nuqsonni ushlaydi?
Har bir nuqson turi eng yaxshi boshqa eshikda ushlanadi va bir nechta nuqsonlar faqat bitta tomonidan ushlanadi. Moddiy xatolar faqat PMI tomonidan topiladi, ildiz oksidlanishi faqat tozalash nazorati bilan oldini oladi va payvand ichidagi nuqsonlar faqat RT yoki UT tomonidan topiladi.

|
Kamchilik yoki xavf |
Fit-up / PMI |
Payvandlash nazorati |
VT / PT |
RT / UT |
Gidrotest |
|
Noto'g'ri material darajasi |
● |
– |
– |
– |
– |
|
Ichki tartibsizlik (yuqori-past) |
● |
○ |
○ |
○ |
– |
|
Noto'g'ri ildiz bo'shlig'i yoki burchak |
● |
○ |
– |
○ |
– |
|
Ildizning oksidlanishi ("shakarlanish") |
– |
● |
○ |
○ |
– |
|
Birlashmaning etishmasligi |
○ |
● |
– |
● |
○ |
|
Porozlik yoki cüruf |
– |
● |
○ |
● |
○ |
|
Yuzaki yoriqlar |
– |
○ |
● |
○ |
○ |
|
Devor orqali oqadigan yo'l |
– |
– |
○ |
○ |
● |
|
Issiqlik rangi, temirning ifloslanishi |
○ |
● |
● |
– |
– |
|
Keyinchalik sinov suvidan korroziya |
– |
– |
– |
– |
● (suv nazorati) |
●=asosiy boshqaruv ○=qisman yoki bilvosita aniqlash –=aniqlanmadi
Tayyor bo'lak bilan xaridor qanday hujjatlarni olishi kerak?
Kuzatiladigan QC faylini so'rang: material sertifikatlari, PMI natijalari, payvandlash malakasi, moslashtirish va vizual hisobotlar, NDT hisobotlari, tozalash yozuvlari va imzolangan gidrotest sertifikati. Agar yozuv bo'lmasa, tekshiruv sodir bo'lganligini ko'rsatib bo'lmaydi.
- Material:Quvurlar, armatura va gardishlar uchun MTRlar EN 10204 3.1, shuningdek, issiqlik raqamlariga bog'langan PMI natijalari.
- Payvandlash:WPS, PQR va payvandchi WPQ; payvandchi identifikatorlari va to'ldiruvchi lot raqamlari bilan payvandlash xaritasi.
- O'rnatish va vizual:imzolangan o'rnatish hisoboti va 100% vizual tekshirish yozuvi.
- NDT:PT, RT yoki UT hisobotlari hajmi, texnikasi, qabul qilish kodi va tarjimon malakasi; rentgenografiya yoki UT ma'lumotlari saqlanadi.
- Tozalash va tozalash:tozalash-kislorod jurnali va agar ko'rsatilgan bo'lsa, tuzlash yoki passivatsiya sertifikati (ASTM A380 yoki A967).
- Gidrotest:sinov bosimi, ushlab turish vaqti, suv xlorid natijasi, o'lchagichni kalibrlash sanalari va guvohning imzosi bilan sertifikat.
- O'lchovli:izometrik, shu jumladan gardish orientatsiyasiga qarshi yakuniy o'lchovli hisobot.
Tez-tez so'raladigan savollar
Q: Zanglamaydigan po'latdan yasalgan quvurlarni qabul qilish uchun gidrotest etarlimi?
A: Yo'q. Gidrotest shuni ko'rsatadiki, tayyor quvurlar sinov paytida sizib chiqmasdan bosimni ushlab turadi. U kichik termoyadroviy nuqsonlarni, g'ovaklikni, ildiz oksidlanishini yoki noto'g'ri material darajasini ishonchli tarzda topmaydi. ASME B31.3 oqish sinovini o'rnatish nazorati, malakali payvandlash va payvandlash tekshiruvi bilan bir qatorda bitta eshik sifatida ko'rib chiqadi.
Q: ASME B31.3 g'altakda qancha payvand choklarini rentgenogramma qilish kerak?
A: Oddiy suyuqlik xizmati uchun B31.3 100% vizual tekshiruvni va tasodifiy rentgenografiya yoki ultratovush tekshiruvi orqali tekshirilgan aylana paychalarining va yivli choklarning kamida 5% ni talab qiladi. M toifasi, qattiq siklik va yuqori bosimli xizmatlar ko'proq talab qiladi va egasining xususiyatlari ko'pincha foizni oshiradi. Har doim Kodeks nashri va loyiha spetsifikatsiyasiga muvofiq tasdiqlang.
Q: B31.3 ostidagi zanglamaydigan po'latdan yasalgan g'altak uchun qanday gidrotest bosimi qo'llaniladi?
A: Dizayn bosimining kamida 1,5 barobari, sinov haroratidagi ruxsat etilgan kuchlanishning dizayn haroratidagi ruxsat etilgan kuchlanish nisbati bilan ko'paytiriladi. Bosim kamida 10 daqiqa ushlab turiladi, keyin odatda qochqinni tekshirish uchun dizayn bosimiga tushiriladi. Loyiha spetsifikatsiyalari ko'pincha uzoqroq saqlashni talab qiladi.
Q: Nima uchun gidrotest suvi zanglamaydigan po'lat uchun past xloridga muhtoj?
A: Drenajdan keyin yoriqlar, rozetkalar choklari yoki past nuqtalarda qolgan xlorid haftalar yoki oylar o'tgach chuqurchalar, yoriqlar korroziyasi va stressli korroziya yorilishiga olib kelishi mumkin. Loyihaning spetsifikatsiyalari odatda ostenitik zanglamaydigan po'lat uchun xloridni taxminan 50 ppm bilan chegaralaydi va ba'zi egalar juda kam talab qiladi. Sinovdan so'ng darhol chiziqni drenajlash va quritish kerak.
Q: Payvandlash uchun zanglamaydigan quvurni o'rnatishda maksimal ruxsat etilgan noto'g'ri chiziq qancha?
A: ASME B31.3 bitta raqamni bermaydi. U chegarani payvandlash tartibi va muhandislik dizayniga yuboradi. Amalda, 1,6 mm (1/16 dyuym) ichki noto'g'ri chiziq NPS 24 gacha bo'lgan quvur uchun keng qo'llaniladigan do'kon chegarasi va ASME B31.1 1/16 dyuymni aniq ko'rsatadi.
Q: Qaysi NDT usullari ostenitik zanglamaydigan po'latdan yasalgan choklarda ishlaydi?
A: Vizual (VT), suyuqlik penetrant (PT), radiografik (RT) va ultratovush (UT yoki bosqichli massiv) sinovlari qo'llaniladi. Magnit zarrachalar sinovi 304L va 316L kabi magnit bo'lmagan ostenitik navlarda samarali emas. Penetran materiallarda halogenlar va oltingugurt o'z ichiga olgan ifloslantiruvchi moddalar kam bo'lishi kerak va sinovdan so'ng qismni tozalash kerak.
Q: Pnevmatik sinov g'altakdagi gidrotestni almashtira oladimi?
A: Faqat gidrotest amaliy bo'lmagan va egasi ma'qullagan joyda. B31.3 pnevmatik sinov bosimini 1,1 marta dizayn bosimiga o'rnatadi, lekin siqilgan gaz suvdan ko'ra ko'proq energiya saqlaydi, shuning uchun buzilish portlovchi bo'lishi mumkin. Gidrostatik sinov standart bo'lib qoladi.
Qaysi standartlar har bir darvozani boshqaradi?
ASME B31.3 asosni belgilaydi, ASME V va IX bo'limlari imtihon va malaka qoidalarini taqdim etadi va ASTM va AWS hujjatlari material va sirt talablarini belgilaydi.
|
Standart |
Qo'llash doirasi |
Darvoza |
|
ASME B31.3 |
Jarayon quvurlari: ishlab chiqarish, ekspertiza, qabul qilish mezonlari, oqish testi |
To'rttasi ham |
|
ASME IX bo'lim |
Payvandlash va payvandlash malakalari (WPS, PQR, WPQ) |
Payvandlash |
|
ASME V bo'limi |
Buzilmaydigan tekshirish usullari (VT, PT, RT, UT) |
NDT |
|
ASME B16.25 |
Payvandlash uchlari (qiyalik, ildiz yuzi) |
Moslash |
|
ASTM A312 / A403 / A182 |
Ostenitik zanglamaydigan quvur / zarb qilingan armatura / soxta flanes |
O'rnatish (materiallar) |
|
EN 10204 |
Tekshiruv hujjatlari turlari (3.1 turdagi sertifikatlar) |
O'rnatish, hujjatlar |
|
AWS D18.1 / D18.2 |
Ostenitik trubka va quvurni gigienik xizmatda payvandlash / issiqlik bo'yoqlari bo'yicha qo'llanma |
Payvandlash |
|
ASTM A380 / A967 |
Zanglamaydigan po'latdan tozalash, kireçdan tozalash va passivatsiya qilish |
Payvandlashdan keyingi |
|
PFI ES-3 |
Quvurlarni ishlab chiqarish tolerantliklari |
O'rnatish, o'lchovli |